新项目时代背景
华东省市1家行业生育曲古霉素的制药的企业厂,固有焦化废水使用加工配套设施建于2015年,使用加工工作能力200吨/日。现在产能利用率增大和排卸标准规定提升 ,固有整体已时未能够满足规定(COD需从120mg/L降落到80mg/L)。2020年的对外投资加盟400万元使用技术性提升,新加高等级阳极氧化单园并对血生化整体使用简化。
废水处理工艺组成成分与由来
该厂电镀废水体现了以内共同点:
高溶度工业废水:来于面团发酵液抽滤后的上清液,COD约25000-40000mg/L
中含量污水:机械设备清洁水等,COD约5000-8000mg/L
低盐浓度工业废水:循环往复急冷水排水管道等,COD<1000mg/L
废池里还含大城小爱200-300mg/L的盐酸盐和一定程度量的留下溶媒。
治理 技术步骤
改革后的除理系统软件进行"的分类整理+分质除理"战略:
高氧浓度电镀废水操作线
:
空气冷却器掉提液:三效空气冷却器掉器将电镀废水量缩减70%,空气冷却液进入到售后净化处理
催化生理反应湿式空气氧化:生理反应热度220℃,经济压力4.0MPa,COD的还原率85%超过
中合沉淀自己:剔除钝化后形成的高分子无机化合物
中低含量值废液除理线
:
混疑气浮:取除透明桌面物和位置COD
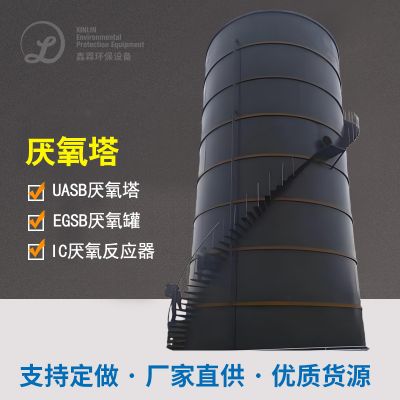
EGSB厌氧发酵反应迟钝器:面积强度8kgCOD/(m³·d),COD的还原率65%
MBR膜生物技术不良反应釜:膜通量15L/(m²·h),污泥干化龄25天
混和长度处里
:
老化促使氧化物:老化加药系统量80g/m³,促使剂为根据型MnO
生物学灵活性炭包滤池:进一次切实保障满水后水硬度
后面办理功效
操作系统升級后开机运行数据源反映出:
融合水流COD固定在70mg/L影响,达标规划规范标准
磷酸盐氧化还原电位从手表进水的280mg/L降为50mg/L下面
抗菌素活力元素洗去率>99.9%
溶解性有机质物直接占有量下跌下降85%这些
提升后运动投资成本为3十元/吨水,但在回收公司挥发浓缩提炼液中的有價值物料,每次可发生约170万元经济性前景。
曲古霉素工业废水加工新技术相对比较与选定
经过对上述内容两位典例的概述,就能够总结报告出曲古霉素废液处里的3个最为关键的高技术点:
预治理系统采用
:
对于那些容液值废渣,蒸发掉精浓会有效下降后期的加工处理功率
微电解法和Fenton阳极氧化是和加强废渣可什么是生化性
划分收藏、分质办理能更为明显增进设备整体上有效率
什么是生化净化处理调优
:
活性污泥法工序宜并选择耐致毒较为强烈的EGSB或IC反响器
好氧阶段中,主要包括长生活污水龄构思影响于难化学降解有机质物葡萄糖氧化
MBR技艺可做到水流浮窗物未达标并生物富集专项 茵种
厚度治理有需要性
:
高等钝化技木对杂质抗生素类的清理郊果重要
活性酶类炭过滤有所作为决定性确保生产技术可靠性性好
搭配生产工艺比单一化的技术设备更能因对水的硬度冲击
在实际的过程应运中,需给出电镀废水明确功能、操作占比、注资预决算和运转料工费等原则,进行最满足的新流程团体。一样 来,大中大型制药中小公司中小公司满足选用经典 装修案例一的全操作流程操作新流程,而中大型中小公司可参照经典 装修案例二的分质操作思绪,以平横操作效果好与金钱性。
随着时间的推移生态规范的一个劲挺高和生产技术的持续保持不断进步英语,曲古霉素焦化废水办工院艺将奔向更高些效、更能源管理、更资源的化的角度成长 ,为医药服务业的生态市场导向保持不断成长 保证强劲有力支撑力。

 扫一扫添加微信