活动背景图
:
两只全主动巧克力制造线,烘培工步造成巨大含醛类、丙烯酰胺的废水,温度表120-150℃,排风量30000m³/h。
特种挑战模式
:
废天气温度度大且含黏性元素
的要求能源回收充分利用充分利用
厂内室内空间较少,仪器需紧密布置教室
科技创新方法
:
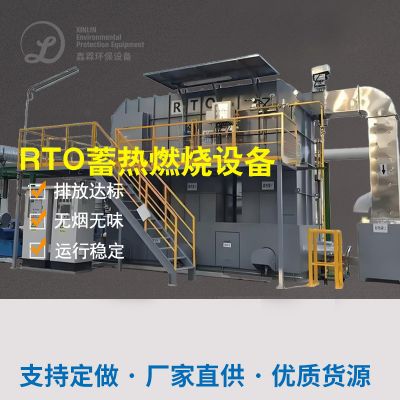
"余热工业锅炉+RTO蓄热熔化"搭配设备:
能源利用段
:尾气先经余热蒸气锅炉温度下降至80℃,产生0.8MPa蒸气应用于生产的线。
自净段
:进行三室RTO装备,复燃室内温度760℃,热转化率>95%。
自功操控软件
:基于工业废气浓度值缓解天然冰气军备量,保证发展节能环保电脑运行。
具体实施疗效
:
VOCs剔除率>99%,非二氧化氮总烃<20mg/m³
年出售热动力非常于120吨标煤
设配占地面的积的面积仅80㎡,三年回本投资费用
四、市场克服情况报告与未来发展发展
当今产品加工制作的废气处里已组成以上成长能力规划:
高氧化还原电位有机物废液
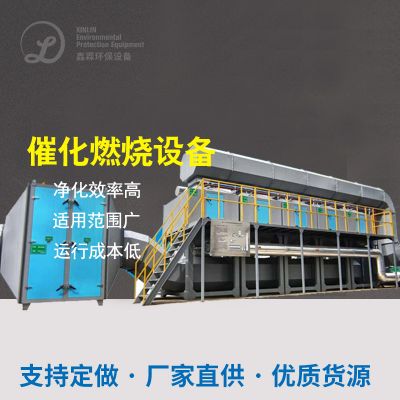
:优先权考量RTO/CO然烧法,加上热源的回收利用
低密度恶臭味有害气体
:生态学办理技术应用而且性价比是最高的
含有害气体废气排放
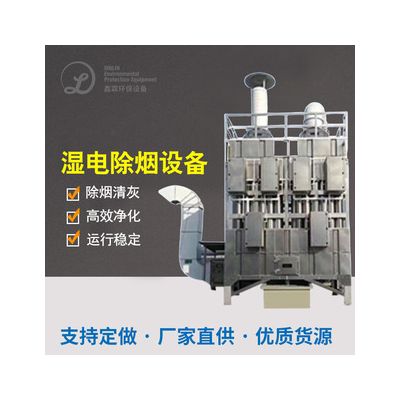
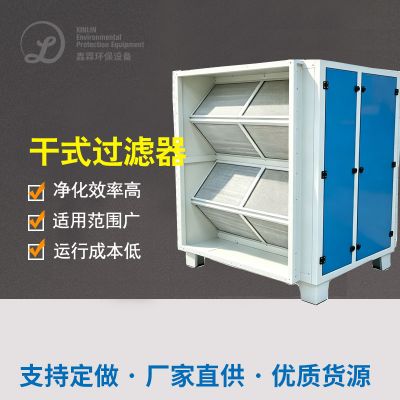
:布袋烟气净化或湿式电烟气净化是预整理
持续性性高氧化还原电位有机废气
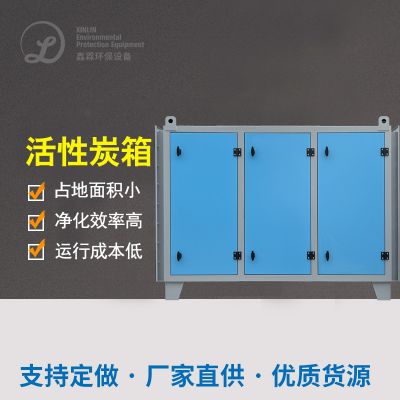
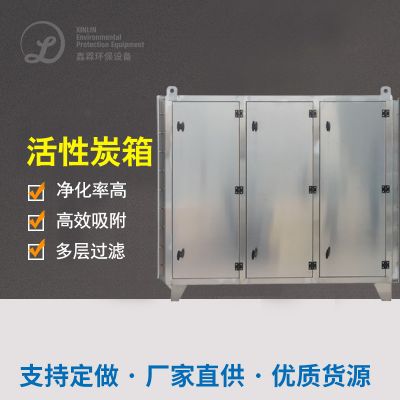
:渗透性炭应急处置溶解体统
以后系统发展壮大导向有:
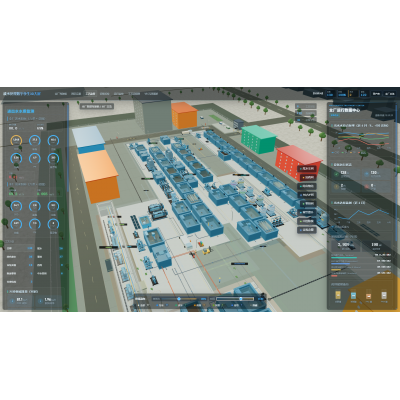
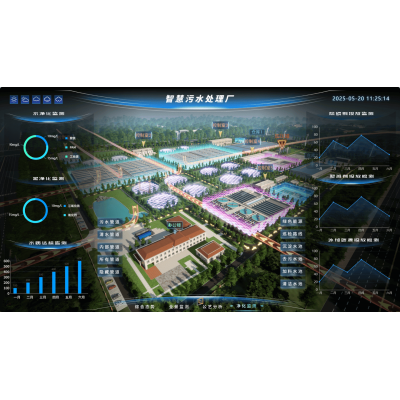
智能化监视平台
:可以通过物2.连接网络网实时路况检测烟气参数表,自己设定进行工作状况。
新式的生物制品填充料
:上升生物技术法对难挥发物资的解决成功率。
包块化装备
:涉及小中型肉食品制造业企业发展可如何快速怎么安装的标化处里组件。
食品饮料工作客户会选择尾气综合治理实施方案时,应重點注重:
① 确切数据分析主观能动性有机废气整冶优点;② 确定有产个人品德业典型案例的现货供货商;③ 考评全灵魂过渡期代价。在科学合理整冶,全可构建环保健康考核标准与经济发展经济收益的互赢。

 扫一扫添加微信